Artykuł sponsorowany
Dlaczego satynowe wykończenie stali nierdzewnej trzeba planować dopiero po cięciu i spawaniu
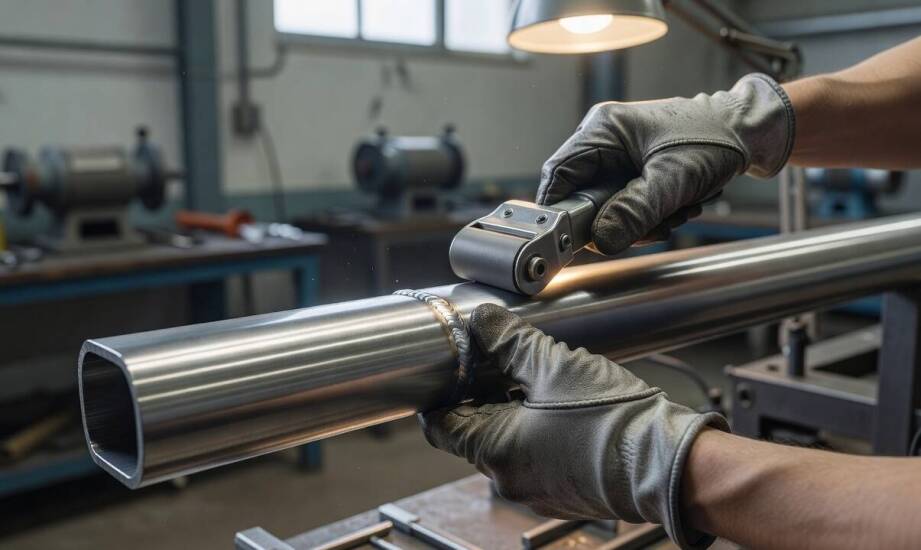
W produkcji architektonicznych elementów ze stali nierdzewnej uzyskanie równego i estetycznego efektu powierzchni zależy przede wszystkim od rygorystycznego zaplanowania etapów cięcia oraz spawania. Próba wykonania ostatecznego szlifu przed zakończeniem wszystkich operacji kształtujących materiał prowadzi do zniszczenia wypracowanej struktury podczas późniejszych prac warsztatowych. Mechaniczna obróbka stopów wymaga ścisłego zachowania kolejności technologicznej. Przyspieszanie zabiegów estetycznych generuje dodatkowe koszty, wymusza powtarzanie tych samych procedur i znacząco wydłuża czas realizacji zamówień komercyjnych. Zrozumienie relacji między wpływem wysokiej temperatury a strukturą zewnętrzną pozwala uniknąć najczęstszych błędów w przygotowaniu detali.
Dlaczego przebarwienia wymagają wcześniejszego usunięcia?
Spawanie elementów stalowych nierozerwalnie wiąże się z wprowadzaniem wysokiej temperatury, która wywołuje głębokie zmiany w strukturze materiału bazowego. W strefie wpływu ciepła pojawiają się charakterystyczne naloty termiczne o zróżnicowanym natężeniu. Przybierają one różne barwy, przechodząc płynnie od delikatnych odcieni słomkowych, przez brąz i purpurę, aż po ciemnoniebieskie zgorzeliny. Te wizualne przebarwienia wyraźnie świadczą o gwałtownym utlenieniu powierzchni i ubytku chromu w zewnętrznej warstwie materiału. Taki stan bezpośrednio osłabia naturalną powłokę pasywną chroniącą stop przed środowiskiem agresywnym. Cięcie mechaniczne lub praca lasera również pozostawia ostre zadziory, nierówne krawędzie oraz ślady po prowadzonym narzędziu tnącym.
Rozpoczęcie prac nad docelową estetyką detalu wymaga idealnie czystej, chłodnej i ustabilizowanej bazy metalicznej. Pozostawienie śladów termicznych pod nową strukturą zakłóca jednolitość odbicia światła na całej widocznej płaszczyźnie. Tlenki wcierane w głąb materiału podczas przedwczesnego polerowania stają się w przyszłości aktywnymi ogniskami rdzy. Właściwe zeszlifowanie surowych spawów przed finalnym ujednoliceniem powierzchni zapobiega degradacji chemicznej gotowego wyrobu. Prawidłowa sekwencja technologiczna chroni konstrukcję przed utratą właściwości mechanicznych w trudnych warunkach eksploatacji.
Kolejność przygotowania detalu i dobór narzędzi ściernych
Przygotowanie surowego komponentu rozpoczyna się od chemicznego usunięcia wszelkich olejów, smarów chłodzących oraz luźnych zanieczyszczeń warsztatowych. Specjaliści z firmy DELIFT w pierwszej kolejności zdzierają zgorzelinę i naloty termiczne przy użyciu dedykowanych materiałów ściernych oznaczonych symbolem INOX. Wybór odpowiednich narzędzi pozwala uniknąć ryzykownego wtarcia obcych cząsteczek żelaza węglowego w szlachetny stop. Wyrównywanie grubych spoin konstrukcyjnych postępuje w ściśle określonych krokach. Proces otwiera szlifowanie zgrubne realizowane tarczami listkowymi o gradacji P40–P60. Kolejnym krokiem jest wyprowadzenie płaszczyzny materiałami o ziarnistości P80–P120, które zbierają głębokie rysy po pierwszym etapie. Proces przygotowawczy zamyka wygładzanie za pomocą elastycznych krążków z ziarnem P180–P320.
Większe elementy przestrzenne, takie jak reprezentacyjne portale windowe czy obudowy schodów ruchomych, wymagają użycia specjalistycznych elektronarzędzi liniowych. To właśnie przy użyciu tego sprzętu wykonuje się satynowanie stali nierdzewnej, wykorzystując elastyczne włókniny ścierne i taśmy bezkońcowe nadające powierzchni równomierny zarys. Operator stale kontroluje siłę docisku oraz precyzyjny tor prowadzenia wałka, aby uniknąć powstawania nieestetycznych smug lub miejscowych przegrzań materiału. Zbyt wczesne nałożenie struktury ozdobnej kończy się jej zniszczeniem podczas późniejszego doginania blachy na krawędziarce. Wysoka temperatura niszczy układ rys, a narzędzia formujące zgniatają wyprowadzoną powierzchnię. Z tego względu operacje cięcia, otworowania i spawania zawsze wykonuje się w jednej nieprzerwanej sekwencji przed przekazaniem stali na stanowisko wykończeniowe.
Reżim technologiczny narzuca ścisły harmonogram działań w zakładach dostarczających komponenty dla branży windowej i budowlanej. Całkowite oddzielenie agresywnych operacji kształtujących od zabiegów kosmetycznych zmniejsza ilość odrzutów produkcyjnych i ułatwia planowanie cyklu wytwórczego. Rozdzielenie procesów przynosi wymierne korzyści techniczne, ponieważ prawidłowa kolejność pomaga utrzymać odporność korozyjną i powtarzalny efekt podczas obsługi dużych zamówień. Konsekwentne trzymanie się wyznaczonych etapów obróbki buduje trwałość i utrzymuje wysoką jakość reprezentacyjnych elementów architektonicznych przez wiele lat eksploatacji.
Kategorie artykułów
Polecane artykuły

Dlaczego instrukcje i specyfikacje wymagają innego podejścia niż zwykły przekład w firmach Podkarpacia

Długoterminowy wynajem aut premium a zarządzanie ryzykiem floty pojazdów

Wprowadzenie e-fakturowania jako sposobu na zwiększenie efektywności procesów w przedsiębiorstwie
